




QR-Code

Über uns
Produkte
Kontaktiere uns


Fax
+86-579-87223657

Email

Adresse
Wangda Road, Ziyang Street, Kreis Wuyi, Stadt Jinhua, Provinz Zhejiang, China


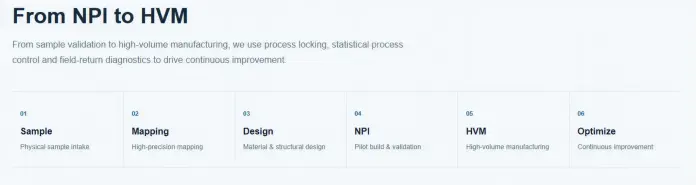
Die größte Herausforderung beim reibungslosen Übergang von der Einführung neuer Produkte (NPI) zur Großserienfertigung (HVM) ist die Konsistenz. Durch Prozessverriegelung, statistische SPC-Prozesskontrolle und eingehende Diagnose von vor Ort zurückgesendeten Teilen stellen wir sicher, dass die Qualität des 1.000sten Produkts nicht vom ersten Muster zu unterscheiden ist.
Ein führender TOPCon-Hersteller von Photovoltaikzellen:Bei der Ersteinführung wiesen Graphit-Bootszubehörteile Unterschiede in der Filmdicke (±15 %) zwischen den Chargen auf, was sich auf die Gleichmäßigkeit der Beschichtung auswirkte. Wir haben die SPC-Überwachung des gesamten Prozesses eingeleitet und drei kritische Prozessparameter (Abscheidungstemperatur, Gasdurchflussrate, Kammerdruck) festgelegt.Innerhalb von 3 Wochen verringerte sich die Schwankung der Gleichmäßigkeit der Filmdicke von ±15 % auf ±3 %.Die Linie wurde mittlerweile stabil für mehr als 200 Chargen beliefert, wobei die Chargendurchlaufrate konstant über 99,2 % liegt, was dem Kunden hilft, die Waferbruchrate um 1,5 % zu reduzieren.
A:Sehen Sie sich Ihre Prozesstemperatur und die Intensität der Gasphasenkorrosion an. Wenn die Prozesstemperatur unter 1000 °C liegt und hauptsächlich Cl₂/F₂-basiertes Ätzen oder konventionelle Epitaxie umfasst, wählen SieCVD-SiCfür das beste Preis-Leistungs-Verhältnis; wenn die Prozesstemperatur 1200 °C überschreitet und stark korrosive Atmosphären (z. B. SiC-PVT-Einkristallwachstum) vorliegen, empfehlen wirCVD TaC, das eine hervorragende Temperatur- und Korrosionsbeständigkeit bietet. Wir können einen kostenlosen Auswahlempfehlungsbericht basierend auf Ihren spezifischen Prozessparametern erstellen.
A:Ja! Für Reverse-Engineering-Prototypen,MOQ ist 1 Stück. Für herkömmliche einfache Teile beträgt die kürzeste Durchlaufzeit vom Eingang der Probe bis zur Lieferung des abgebildeten Teils ungefähr10–15 Werktage; bei Teilen mit aufwändigen Beschichtungsprozessen liegt er bei ca20–25 Werktage. Kontaktieren Sie unsere Ingenieure für eine beschleunigte Bewertung.
A:90 % der Delaminationsfälle werden durch ein Missverhältnis zwischen dem Wärmeausdehnungskoeffizienten (CTE) des Graphitsubstrats und der Beschichtung verursacht, was zu Ermüdungsablösungen bei schnellem Erhitzen/Abkühlen führt. Unsere Lösung: Messen Sie zunächst die CTE-Kurve Ihres Originalteils genau und passen Sie dann die Substratdichte und den Abscheidungstemperaturgradienten speziell an, sodass die beiden CTEs genau übereinstimmen. Die Haftfestigkeit kann um mehr als verbessert werden1,5 Maldem branchenüblichen Niveau.
A:Jedes versendete Produkt wird standardmäßig mit einem gelieferteindeutige Seriennummer + vollständiger CoA-Bericht. Der Bericht enthält: KMG-Inspektionsdaten für kritische Abmessungen, eine Mehrpunkt-Beschichtungsdickenverteilungskarte, Werte für die Oberflächenrauheit (Ra) und Schlussfolgerungen zur Analyse der Materialreinheit (GDMS).
Telefon: +86-18069220752(Tina);+86-15988690905(Seren)
E-Mail: anny@veteksemi.com
+86-579-87223657
Wangda Road, Ziyang Street, Kreis Wuyi, Stadt Jinhua, Provinz Zhejiang, China