


QR-Code

Über uns
Produkte
Kontaktiere uns


Fax
+86-579-87223657

Email

Adresse
Wangda Road, Ziyang Street, Kreis Wuyi, Stadt Jinhua, Provinz Zhejiang, China


|
Bewertungsdimension/Element |
Detaillierte technische Parameter und gelieferter Wert |
|
Industrie |
Halbleiterfertigung, mikroelektronische Verpackung, optische Kommunikation, technische Keramik (GTMS/CTMS Hermetic Sealing Field) |
|
Verfahren |
GTMS/CTMS Glas/Keramik-zu-Metall Hermetische Versiegelung Hochtemperatursintern, CTE Präzise thermische Anpassungsklemmung |
|
Lösung |
Ultrahochdichte Mikroloch-Spezialgraphit-Befestigungsplatte (Einzelplattenfläche < 0,01).㎡, angeordnet mit fast 1.500 Mikrolöchern; Gesamtsatz enthält fast 10.000 Mikrolöcher) |
|
Dienstleistungen |
Materialauswahl und Analyse der thermischen CTE-Anpassung, Entwurf von Werkzeugpfaden für die Mikroloch-Tiefbearbeitung, technische technische Dokumentation, Serienfertigung und vollständige Inspektion |
|
Ergebnisse |
• Überwindung des kontinuierlichen Engpasses bei der Tieflochbearbeitung bei 10.000 Löchern über einen Zeitraum von 10 Monaten, wodurch eine Null-Fehler-Kontrolle im Mikrometerbereich erreicht wurde |
Während des GTMS/CTMS-Hochtemperatur-Sinterprozesses in mikroelektronischen Verpackungen müssen spezielle Graphithalterungen eine Passung im Mikrometerbereich mit hoher thermischer Beständigkeit und Stabilität vereinen. Um die Herausforderungen von Kantenabsplitterungen, ultraschnellem Werkzeugverschleiß und kumulativer Toleranz bei kleinflächigen Mikrolöchern mit ultrahoher Dichte zu bewältigen, hat VeTek 10 Monate damit verbracht, den Engpass der kontinuierlichen Tiefbearbeitung von fast 10.000 Mikrolöchern durch Materialanpassung, Rekonstruktion der Schnittkinematik und mehrdimensionale Inspektion im geschlossenen Regelkreis zu überwinden und so eine äußerst zuverlässige Lieferung aus einer Hand zu realisieren.
|
Kernschlussfolgerung:Durch orthogonale Optimierung der Prozessparameter für die Mikroloch-Tiefenbearbeitung und Graphitauswahl auf der Grundlage der thermischen CTE-Anpassung stieg die Ausbeute bei der Mikrolochbearbeitung vom Chargenausschussrisiko auf eine stabile Lieferrate von über 98,5 %. |
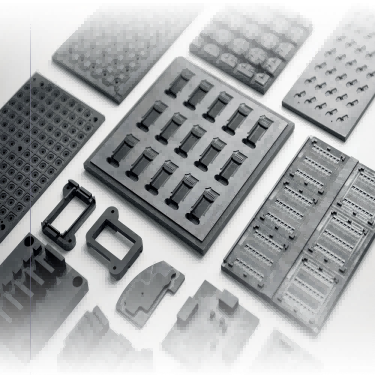
Abbildung 1 – GTMS/CTMS-Spezialgraphit-Aufspannplatte und Strukturkomponenten für die Mikrolochbearbeitung
Beim hermetischen GTMS-Verpackungsprozess bestimmen die Lochkonsistenz und die thermische Verformungsbeständigkeit der Graphit-Halterungsplatten direkt die Verpackungshermetik und die Ausbeute des Endprodukts. Die wichtigsten Prozess- und Leistungsindikatoren vor und nach dem technischen Durchbruch des VeTek-Teams werden wie folgt verglichen:
|
Bewertungsdimension |
Vor Verbesserung (ursprünglicher Prozessstatus) |
Nach der Verbesserung (VeTek optimierte Lösung) |
|
Mikrolochdichte in einer Platte |
Fast 1.500 Löcher / 0,01㎡ (Bearbeitung sehr anfällig für Ausbrüche) |
Fast 1.500 Löcher / 0,01㎡ (Null-Fehler-Formung im Mikrometerbereich) |
|
Kontinuierliche Verschleißrate des Bearbeitungswerkzeugs |
Der Verschleiß überschritt alle 200 Löcher den Standardwert und führte zu einer Abweichung des Lochdurchmessers |
Spezielle Beschichtung und Wegoptimierung, Werkzeugverschleißrate um 65 % reduziert |
|
Anpassung des Wärmeausdehnungskoeffizienten (CTE). |
Die thermische Ausdehnung von herkömmlichem Graphit war relativ hoch, was zu einer Abweichung der Stifte führte |
Genau abgestimmte Ausdehnungskurve der Kovar-Legierung |
|
Gesamtakzeptanz-Erfolgsquote |
Häufiger Ausschuss aufgrund von Toleranzgrenzen im Mikrometerbereich (<60 %) |
Stabiler Chargenlieferstandard (≥98,5 %) |
|
Kernschlussfolgerung:Die hochdichte Pin-Glas-Metall-Versiegelung stellt nahezu höchste Anforderungen an die mikroskopische geometrische Präzision und die Hochtemperaturreinheit spezieller Graphitvorrichtungen. |
Der Kunde dieser Kooperation ist ein F&E- und Fertigungsunternehmen, das sich auf hochzuverlässige Sensoren und mikroelektronische Verpackungskomponenten spezialisiert hat. In seinen Kernproduktionslinien kommen weitgehend GTMS/CTMS-Sinterverfahren (Glass/Ceramic-To-Metal Seal) zum Einsatz. In Hochtemperatur-Versiegelungsöfen dienen spezielle Graphitvorrichtungen als hochpräzise Trägerformen, die für die präzise Positionierung und den Halt Hunderter bis Tausender feiner Metallstifte (z. B. Kovar-Legierung) und Glasvorformen verantwortlich sind. Da bei diesem Projekt eine einzelne Graphit-Befestigungsplatte weniger als 0,01 Quadratmeter misst, jedoch nahezu 1.500 Mikrolöcher präzise aufnehmen muss, integriert der komplette Befestigungssatz fast 10.000 Mikrolöcher mit extrem dünnen Wänden zwischen den Löchern. Während des Hochtemperatursinterns bei 800–1000 °C führt jeder geringfügig außerhalb der Toleranz liegende Lochdurchmesser, jede Positionsabweichung oder die Ablösung von Graphitstaub direkt zur Neigung des Metallstifts, zum Reißen der Glasisolierung oder sogar zum vollständigen Verlust der Hermetik.
|
Kernschlussfolgerung:Hohe Sprödigkeit des Graphitmaterials, schneller Verschleiß von Mikrolöchern und kumulative Toleranzen im Mikrometerbereich sind die Hauptursachen für den Chargenausschuss von Graphitvorrichtungen mit 10.000 Löchern. |
Bevor der Kunde die technische Arbeitsgruppe von VeTek hinzuzog, stieß er bei der Testproduktion und der Kleinserienverarbeitung auf schwerwiegende technische Engpässe: Erstens Absplitterungen und Risse am Rand von Mikrolöchern: Graphit ist ein poröses, sprödes Material; Beim kontinuierlichen Bohren von Mikrolöchern mit hoher Dichte führt die Scherspannung beim Ein- und Austritt des Mikrobohrers leicht zu sprödem Kantenabplatzen an der Lochmündung. Zweitens: Toleranzdrift durch Mikroverschleiß des Werkzeugs: Bei der kontinuierlichen Bearbeitung von Tausenden von Mikrolöchern verstärkt sich der Verschleiß an feinen Bohrern, was dazu führt, dass die Lochdurchmesser in tiefen Löchern einen kegelförmigen Verlauf aufweisen, wobei eine Abweichung von nur wenigen Mikrometern zum Ausfall und zum Ausschuss des gesamten Vorrichtungssatzes mit fast 10.000 Löchern führt. Drittens: Fehlanpassung der Wärmeausdehnung und Staubverunreinigung: Der Hochtemperatur-WAK von gewöhnlichen Graphitmaterialien entspricht nicht dem von Metallstiften, und feiner Staub löst sich leicht ab und verunreinigt die Glas-Sinter-Grenzfläche.
|
Kernschlussfolgerung:Durch die Optimierung des Werkzeugwegalgorithmus, die dynamische Kompensation der Schnittgeschwindigkeit und spezielle Anti-Chipping-beschichtete Mikrobohrer werden die Herausforderungen des Abplatzens von Mikrolochkanten und der Anhäufung von Toleranzen bei tiefen Löchern vollständig überwunden. |
Um den Schwierigkeiten bei der Tiefbearbeitung von 10.000 Mikrolöchern zu begegnen, rekonstruierte das Forschungs- und Entwicklungsteam von VeTek das Schnittkinematikmodell und implementierte eine systematische Verfahrenstechnik:
· Werkzeugweg-Algorithmus und Eintauchvorschub-Rekonstruktion:Optimierte Vorschubgeschwindigkeit und segmentierte Rotationsgeschwindigkeit durch orthogonale Experimente unter Verwendung einer Mikrovorschub-Impuls-Eintauchstrategie, um die Scherkraft beim Bearbeitungsaufprall effektiv um über 45 % zu reduzieren und Ausbrüche an der Öffnungsöffnung vollständig zu beseitigen.
· Anti-Chipping-Mikrobohrer und Optimierung des Strömungsfelds zur Spanentfernung:Maßgeschneiderte, ultrafeinkörnige, diamantbeschichtete Mikrobohrer in Kombination mit einem gepulsten Unterdruck-Mikrokühlungssystem zur Spanentfernung erhöhten die Lebensdauer der Werkzeugverschleißfestigkeit um mehr als das Dreifache und stellten sicher, dass die Lochdurchmesserdrift über 1.500 Mikrolöcher pro Einzelplatte unter ±0,002 mm bleibt.
|
Prozessparameter / Dimension |
Ursprünglicher Prozess |
Optimierter VeTek-Prozess |
|
Vorschubstrategie für die Mikrolochbearbeitung |
Kontinuierliches Eintauchen mit hoher Geschwindigkeit (hohe Aufprallkraft) |
Segmentierte phasengesteuerte Geschwindigkeit + Micro-Feed-Puls-Strategie |
|
Auswahl des Mikrobohrwerkzeugs |
Herkömmlicher unbeschichteter Mikro-Wolframkarbidbohrer |
Proprietärer Mikrobohrer mit ultrafeiner Körnung und Anti-Chipping-Diamantbeschichtung |
|
Tiefloch-Spanentfernung und -kühlung |
Herkömmliche Späneentfernung durch Luftblasen (Staubrestansammlung) |
Dynamische Impulsabsaugung mit hohem Unterdruck + Luftstrom-Mikroeinstellung |
|
Lochmund-Chipping-Kontrolle |
Abplatzrate der Lochkante > 8 % |
Lochmündung vollständig und glatt, Absplitterungsrate < 0,05 % |
|
Kernschlussfolgerung:Ausgewählter Spezialgraphit mit hoher Wärmeleitfähigkeit, der genau zur Kovar-Legierung CTE passt, stellt einen geschlossenen Kreislauf aus „optischer + CMM“-Vollinspektion und Ultraschallreinigung her und erreicht so eine fehlerfreie Lieferung von 10.000 Löchern. |
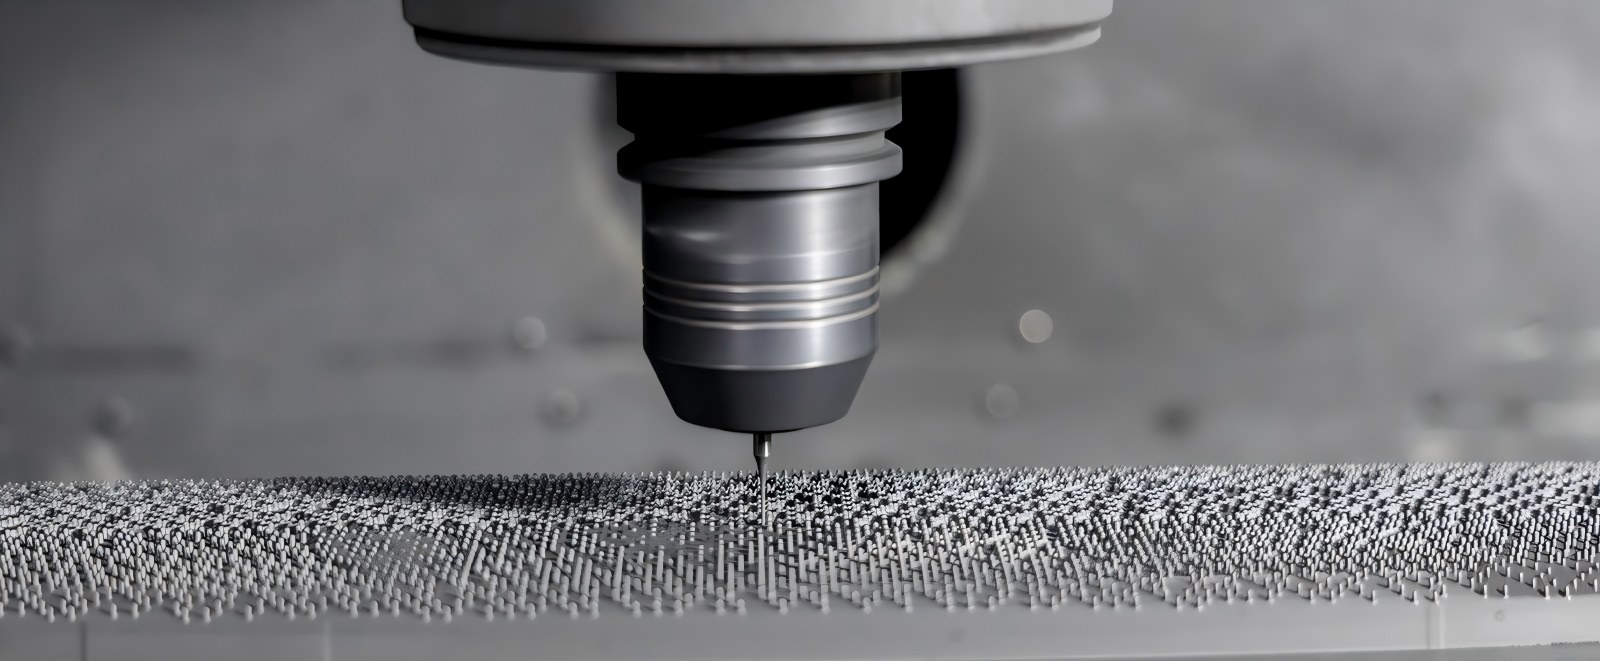
Abbildung 2 – Echte Details einer speziellen Graphit-Aufspannplatte ohne Oberflächenabsplitterung und hochpräziser Mikrolochanordnung
· Materialanpassungslösung:Streng ausgewählter hochreiner isostatischer Spezialgraphit mit dichter Mikrostruktur und ausgezeichneter thermischer Hochtemperaturstabilität. Sein Wärmeausdehnungskoeffizient (CTE) entspricht in hohem Maße dem der Kovar-Legierung und unterdrückt die thermische Spannung beim Sintern bei hohen Temperaturen und die Ablösung von Mikrostaub deutlich.
· Gemeinsame Inspektion und Tiefenreinigung:Die Qualitätskontrolllinie führte ein ergänzendes System aus „optischem Bildmessgerät + vollautomatischer Koordinatenmessmaschine (KMG)“ ein. Die optische Bildgebung scannt schnell den Abstand des 10.000-Loch-Arrays, während CMM die Rechtwinkligkeit tiefer Löcher und die räumlichen Rillenpositionen überprüft. Abschließend ergänzt durch eine mehrstufige Gradienten-Ultraschallreinigung, um restliche Graphitverunreinigungen tief in den Mikro-Sacklöchern vollständig zu entfernen und eine Reinheit auf Halbleiterniveau zu erreichen.
|
Kernschlussfolgerung:Bereitstellung professioneller technischer Antworten zur Materialauswahl von GTMS/CTMS-Vorrichtungen, zu Toleranzgrenzen für Mikrolöcher und zur Lebensdauer bei hohen Temperaturen. |
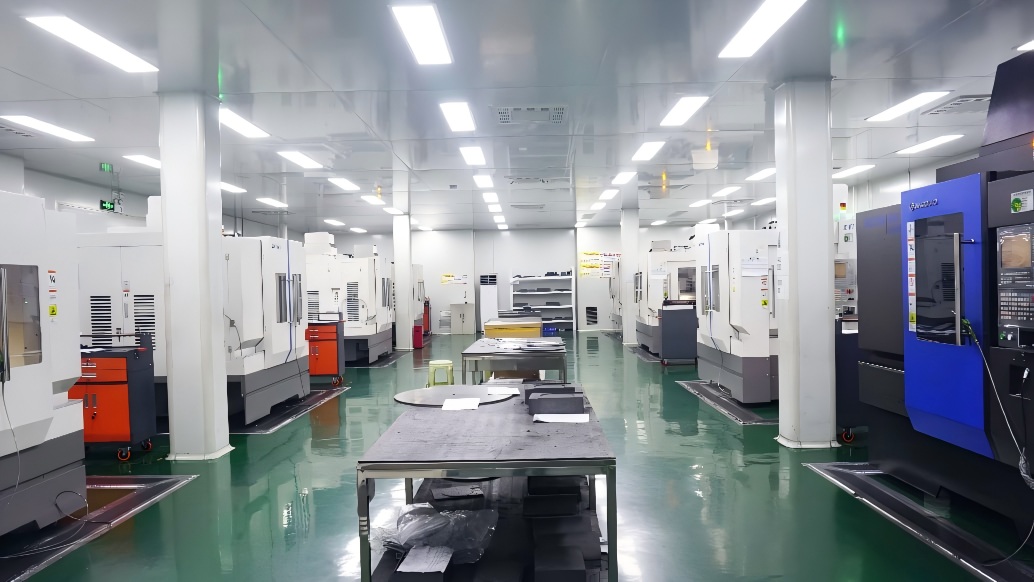
Abbildung 3 – VeTek Hochpräzisions-CNC-Bearbeitungszentrum
F: Was sind der minimale Lochdurchmesser und die endgültigen Toleranzen für die Mikrolochbearbeitung von Vorrichtungen aus hochdichtem Spezialgraphit?
A:VeTek verfügt über Mikrobearbeitungsmöglichkeiten für Lochdurchmesser unter 0,2 mm. Lochdurchmessertoleranzen können stabil innerhalb von ±0,003 mm kontrolliert werden, und die echte Rundheit sowie die Positionstoleranzen für 1.500 Löcher auf einer einzelnen Platte erreichen ±0,005 mm, womit die Anforderungen an hochdichte Pin-GTMS-Verpackungen vollständig erfüllt werden.
F: Warum müssen die hermetischen Sintervorrichtungen von GTMS genau dem WAK der Kovar-Legierung entsprechen?
A:Wenn während des Sinterzyklus bei 800–1000 °C der WAK der Vorrichtung und der Metallstifte uneinheitlich ist, führt die durch die Abkühlungskontraktion erzeugte Scherspannung zu einer Verschiebung der Stifte, Rissen im Glaskörper oder einem Versagen der Dichtung. Die präzise CTE-Anpassung gewährleistet eine synchronisierte Expansion und Kontraktion und verbessert die hermetische Ausbeute.
F: Wie stellt der Ultraschallreinigungsprozess sicher, dass kein Graphitstaub in tiefen Mikrolöchern zurückbleibt?
A:Wir verwenden ein Multifrequenz-Gradienten-Ultraschall-Erzeugungssystem in Kombination mit entionisiertem Wasser und speziellen Reinigungsmedien. Mithilfe hochfrequenter Kavitationseffekte werden feine Graphitpartikel tief im Inneren von Mikrolöchern und Sacklöchern vollständig entfernt, gefolgt von einem Einblasen von hochreinem Stickstoff und einer Vakuumtrocknung, um einen sauberen Versand auf Halbleiterebene zu erreichen.
Im Bereich der hermetischen Verpackung von Halbleitern und Mikroelektronik bestimmen die Bearbeitungsgenauigkeit im Mikrometerbereich und die thermodynamische Stabilität von Trägern direkt die Verpackungsausbeute und die Geräteauslastung. Durch die kontinuierliche Anhäufung hochreiner Materialien, die Präzisionsbearbeitung und die Herstellung kritischer Halbleiterkomponenten konnte VeTek erfolgreich die branchenübliche Fertigungsbarriere von 1.500 dicht angeordneten Mikrolöchern auf einer 0,01-mm-Platte überwinden㎡ Platte, wodurch eine äußerst zuverlässige Massenproduktion von speziellen Graphitvorrichtungen mit 10.000 Löchern realisiert wird.
Als produzierendes Unternehmen konzentrierte man sich auf dieEntwicklung von CVD-SiC, TaC-Beschichtungen, festem SiC und kritischen Halbleitermaterialien und -komponentenVeTek bietet kontinuierlich leistungsstarke Materiallösungen für die Halbleiterfertigung, Kristallzüchtung und Hochtemperaturprozessbereiche. Gleichzeitig erfüllt VeTek die Anwendungsanforderungen in den Bereichen hermetische Verpackung, Hochtemperatursintern und Präzisionspositionierung und bietet technische Dienstleistungen an, darunter:Auswahl hochreiner Graphitmaterialien, Präzisionsbearbeitung und maßgeschneiderte Fertigungsunterstützung.
Wenn Sie hochpräzise Graphitkomponenten suchen, die für hermetische GTMS/CTMS-Abdichtungsprozesse geeignet sind, oder eine Materialanpassung, Strukturoptimierung und Probenvalidierung benötigen, wenden Sie sich bitte an das VeTek-Ingenieurteam. Wir bieten Ihnen technischen Support aus einer Hand von der Materialauswahl bis zur Präzisionsfertigung.
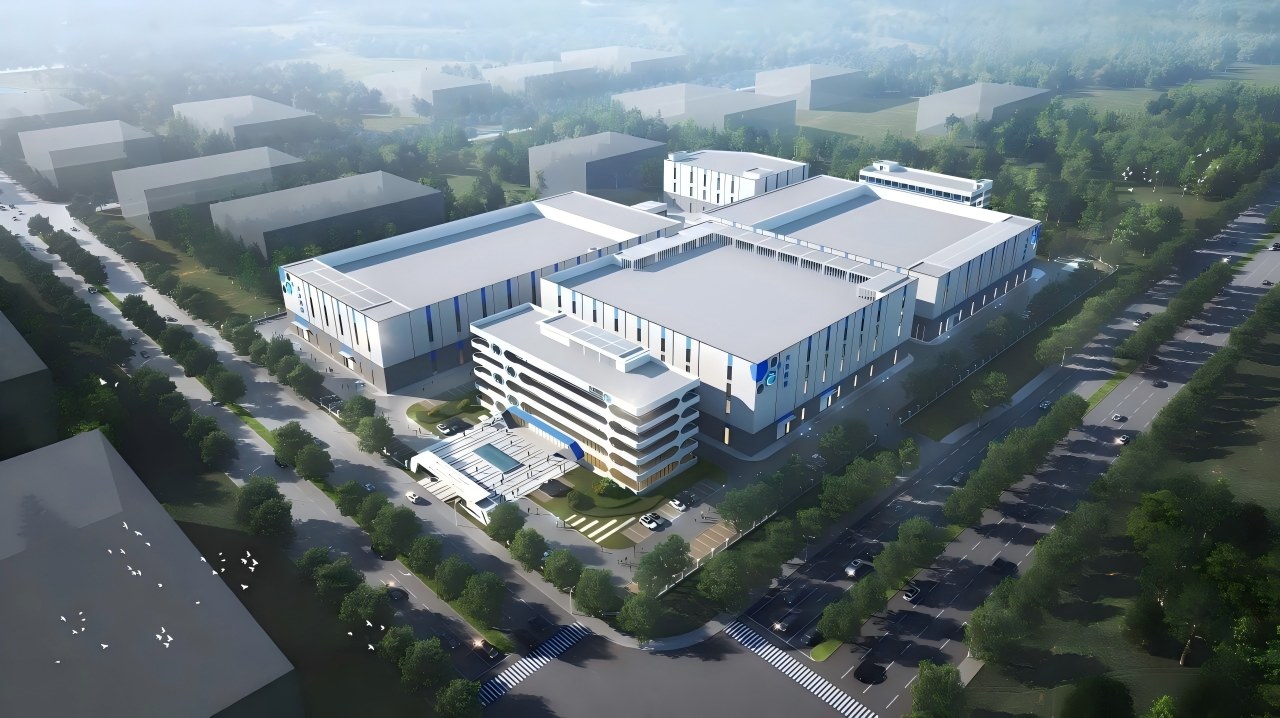
Abbildung 4 – Panoramaansicht der Forschungs- und Entwicklungs- und Präzisionsfertigungsbasis von VeTek für Spezialmaterialien
+86-579-87223657
Wangda Road, Ziyang Street, Kreis Wuyi, Stadt Jinhua, Provinz Zhejiang, China